Sensorik

Anbindung

Edge

Plattform

MASCHINENÜBERWACHUNG

Maschinenüberwachung für Bestandsmaschinen

NeuFokus rüstet vorhandene Maschinen mit Sensorik nach und bringt Schwingung, Temperatur, Stromaufnahme, Laufzeit, Stückzahlen und Stillstandsgründe in eine Zeitreihendatenbank.

Ausgangslage

Der IST-Zustand

In vielen Betrieben läuft die Instandhaltung nach Kalender. Das Intervall stammt aus dem Handbuch und nicht aus dem Zustand der Maschine.

Die Folge: Teile werden getauscht, die noch gut sind, und andere fallen vorher aus. Dazwischen liegt der eigentliche Schmerz, der ungeplante Stillstand.

Verschlissenes Maschinenbauteil mit Rost an einer Bestandsanlage
0 € Kosten je Stunde ungeplantem Stillstand Befragung von 3.215 Instandhaltungsverantwortlichen im Auftrag von ABB. Selbstauskünfte, überwiegend große Industrieunternehmen. Für einen Betrieb mit 40 Mitarbeitern ist die Zahl zu hoch, die Richtung stimmt trotzdem.
01

Wartung nach Kalender

Gewechselt wird nach Intervall, nicht nach Zustand. Bauteile mit Restlebensdauer landen im Container, andere fallen vor dem Termin aus.
02

Der ungeplante Stillstand

Der Instandhalter hört seit Wochen, dass das Gebläse anders klingt, kann es aber nicht belegen. Freitagnachmittag steht die Anlage, das Ersatzteil hat vier Tage Lieferzeit.

03

Keine belastbaren Zahlen

Stillstandsgründe stehen auf Zetteln, Stückzahlen im Kopf des Einrichters. Vor einer Ersatzinvestition entscheidet das Bauchgefühl.

04

Gewachsener Maschinenpark

Eine S7-300 ohne Netzwerkanschluss neben einer Maschine ganz ohne Schnittstelle, in der Ecke eine CNC von 2021 mit OPC UA Server, den nie jemand aktiviert hat.

Nach drei Maschinen hat der Betrieb drei Portale, drei Abrechnungen und kein gemeinsames Bild.

Nachrüstpakete gibt es nur für die aktuelle Baureihe, und jedes endet im Portal seines Herstellers. Ein Sensorhersteller verkauft Sensorik plus Plattform, ein Lagerhersteller die Lagerdiagnose plus App. Jede einzelne Lösung funktioniert. Zusammen ergeben sie keine Maschinenüberwachung, sondern eine Sammlung von Inseln.

Die Lösung

Vier Ebenen, vier Schnittstellen

Jede Ebene hat eine dokumentierte Schnittstelle nach oben. Deshalb lässt sich jede einzeln tauschen, ohne den Rest neu zu bauen.

01

Feldebene

Sensorik wird von außen angebracht: Schwingungssensor am Lagerschild, Anlegefühler am Gehäuse, geteilter Stromwandler um die Zuleitung. Kein Signal geht zurück in die Steuerung.

  • Schwingung
  • Pt1000
  • Stromwandler
02

Anbindung

Intelligente Sensoren kommen über IO-Link an einen Master, einfache Signale über Digitaleingänge. Vorhandene Steuerungen werden ausschließlich lesend abgefragt.

  • IO-Link
  • OPC UA
  • Modbus TCP
03

Edge

Die Auswerteeinheit rechnet Kennwerte dort, wo die Daten entstehen: Effektivwerte, Spektren, Hüllkurve, Taktzeiten. Nach oben gehen verdichtete Werte statt Rohsignale, bei Netzausfall puffert das Gerät.

  • FFT
  • Hüllkurve
  • Store and Forward
04

Plattform

Die Werte laufen per MQTT in einen Broker, von dort in eine Zeitreihendatenbank. Darüber liegen Dashboards, Alarmierung und Berichte, auf einem Server bei Ihnen oder in einem Rechenzentrum in Deutschland.

  • MQTT über TLS
  • InfluxDB
  • Grafana

Entscheidend ist nicht der Momentanwert, sondern der Verlauf. Ein Lager, dessen Schwingungskennwert seit sechs Wochen steigt, meldet sich, bevor es blockiert.

Leistungen

Neun Bausteine, und wie sie technisch aussehen

Maschinenüberwachung ist kein Produkt, das man auspackt. Es sind neun Arbeitsschritte, die einzeln buchbar sind und aufeinander aufbauen. Hier steht je Baustein, was gemacht wird, mit welcher Technik, und wo die Arbeit an Ihre Elektrofachkraft übergeht.
01 / 09
Aufnahme vor Ort am geöffneten Schaltschrank einer Bestandsmaschine
01

Aufnahme vor Ort und Messkonzept

Vor jeder Hardware steht die Frage, wo eine Messung überhaupt etwas bringt. Ich sehe die Anlage im Betrieb, schaue mit Ihrer Fachkraft in den Schaltschrank und halte fest, welche Daten bereits vorhanden sind.

  • Bestandsaufnahme Steuerungstyp, Firmwarestand, Netzwerk, freie Klemmen, Platz auf der Hutschiene
  • Messstellenplan je Punkt Sensortyp, Montageort, Abtastrate und erwartete Aussage
  • Gewerkeabgrenzung schriftlich, vor dem Angebot, damit klar ist wer was macht
  • Ergebnis Konzept und Angebot in einer Form, die für einen Förderantrag taugt
Schwingungssensor verschraubt am Lagerschild eines Elektromotors
02

Schwingungsmessstelle einrichten

Schwingung ist der Kennwert, der einen Lagerschaden am frühesten zeigt. Der Sensor sitzt so nah wie möglich am Lager, radial zur Welle und verschraubt, weil eine Magnethalterung die hohen Frequenzen dämpft.

  • IO-Link Sensor liefert v-RMS zur Bewertung nach ISO 20816, dazu a-RMS, a-Peak, Crest und Oberflächentemperatur
  • oder eigene Baugruppe mit digitalem Beschleunigungssensor, flach bis 6 kHz, wenn Rohdaten oder Kanalzahl das verlangen
  • Auswertung im Gerät Effektivwerte, FFT und Hüllkurve, Rohdaten nur auf Anforderung oder bei einem Ereignis
  • Lernphase zwei bis sechs Wochen, danach stehen Schwellwerte, die zur realen Maschine passen
Anlegefühler und Drucksensor an einer Rohrleitung im Betrieb
03

Temperatur, Druck und Prozesswerte

Einzeln betrachtet sind diese Werte langweilig. Neben der Schwingung gelegt erzählen sie plötzlich etwas: steigender Strom bei steigender Lagertemperatur ist ein anderes Bild als Strom allein.

  • Temperatur Anlegefühler Pt1000 nach DIN EN 60751, Vierleiteranschluss bei langen Leitungswegen
  • Analogeingänge 4 bis 20 mA und 0 bis 10 V für vorhandene Messumformer
  • IO-Link Sensorik für Druck, Durchfluss und Feuchte, parametriert über die IODD des Herstellers
  • Gemeinsamer Zeitstempel alle Kanäle auf derselben Uhr, sonst sind Kurven nicht vergleichbar
Geteilte Stromwandler und Energiemessgerät im Schaltschrank
04

Strom, Leistung und Energie je Maschine

Die Stromaufnahme des Hauptantriebs ist oft die aussagekräftigste Größe, die sich gewinnen lässt, ohne die Maschine selbst anzufassen. Sie zeigt Werkzeugverschleiß, Leerlauf und Lastprofile in einer Kurve.

  • Stromwandler geteilte Ausführung mit 333 mV Ausgang, Klasse 0,5, klemmbar ohne Auftrennen der Leitung
  • oder vorhandene Technik ein bereits verbautes Energiemessgerät wird über Modbus TCP ausgelesen, ganz ohne neue Wandler
  • Auswertung Strom je Phase, Wirkleistung, Arbeit und Lastprofil je Schicht

Leistungsgrenze: Die Montage von Wandlern an stromführenden Leitern und jeder Eingriff auf der Netzseite gehören zur Elektrofachkraft. NeuFokus übernimmt alles ab der 24-V-Klemme.
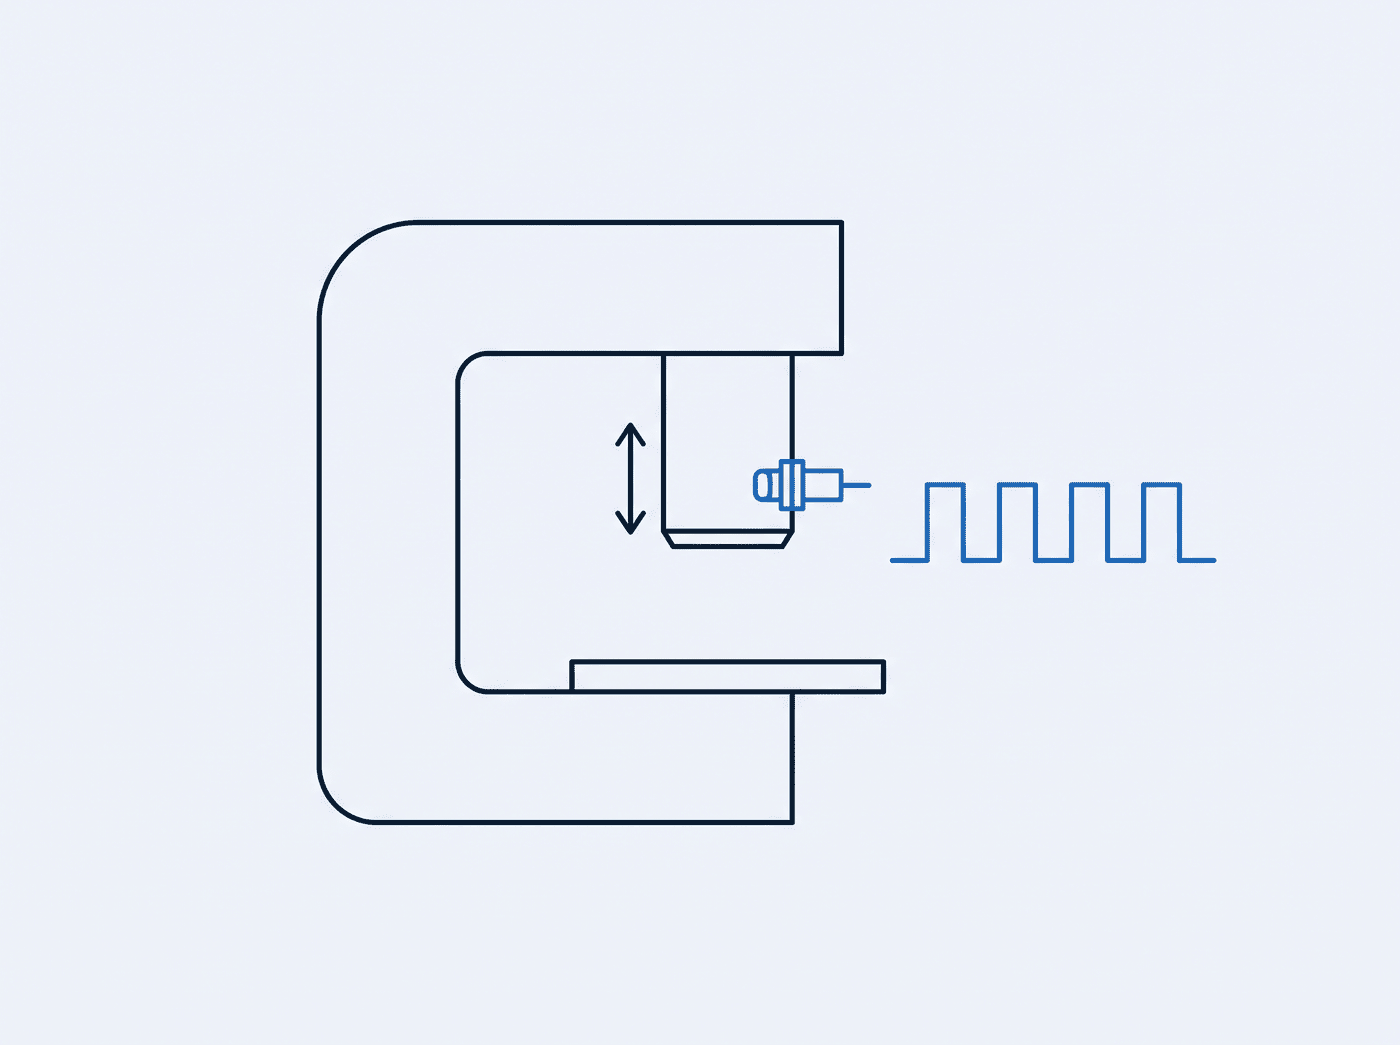
Induktiver Näherungsschalter am Stößel einer Presse zur Hubzählung
05

Stückzahl, Taktzeit und OEE

Zählen ist unspektakulär und liefert genau die Zahlen, mit denen im Betrieb tatsächlich diskutiert wird. Ein einziges Hubsignal reicht für Stückzahl, Taktzeit und Verfügbarkeit.

  • Signalquelle Näherungsschalter am Stößel, ein vorhandenes Hubsignal oder ein potentialfreier Kontakt
  • Eingänge 24 V digital, optisch getrennt, Entprellung und Zählung laufen im Gerät statt auf dem Server
  • Kennzahlen Verfügbarkeit, Leistungsgrad und Qualitätsrate nach VDMA 66412 und ISO 22400
  • Vergleich je Schicht, Woche und Maschine, baugleiche Anlagen nebeneinander
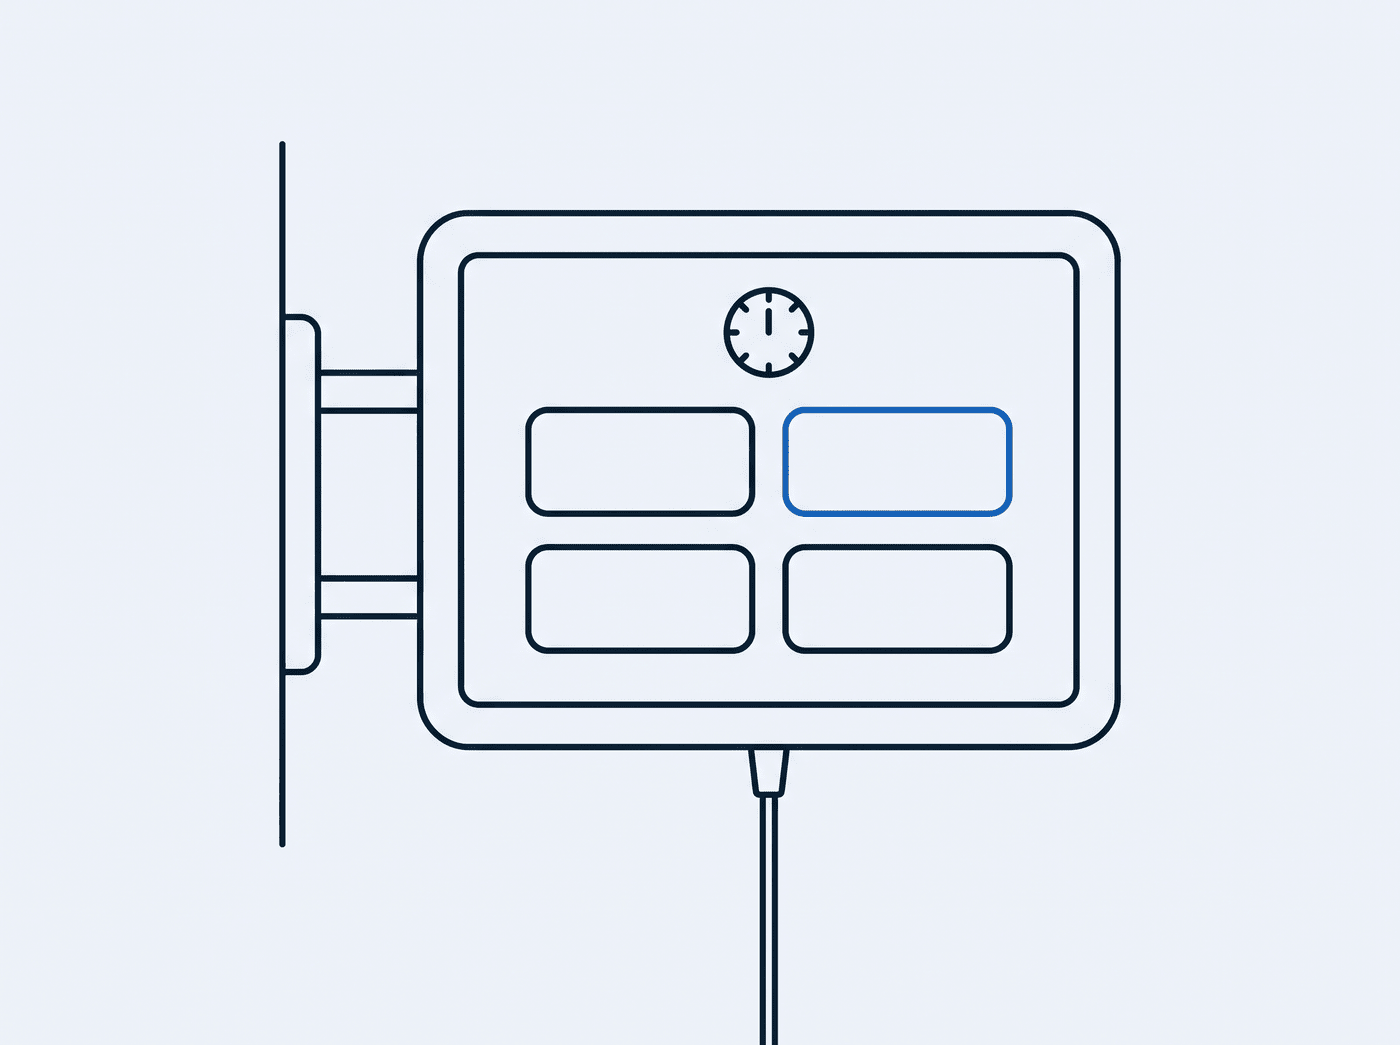
Bedienterminal an der Produktionslinie zur Erfassung von Stillstandsgründen
06

Stillstandsgründe am Terminal erfassen

Steht die Maschine länger als eine eingestellte Zeit, fragt ein Terminal nach dem Grund. Der Bediener tippt einmal, alles andere läuft automatisch. Nach vier Wochen liegt eine Auswertung vor statt einer Vermutung.

  • Panel in Kleinspannung, versorgt über PoE oder 24 V, dafür ist kein Netzanschluss nötig
  • Gründekatalog frei konfigurierbar, typisch Rüsten, Material, Störung, Pause und Prüfung
  • Zuordnung zu Schicht und Auftrag, mit Nachpflege für vergessene Einträge
  • Datenschutz Auswertung auf Schichtebene, damit keine Leistungskontrolle Einzelner entsteht
Speicherprogrammierbare Steuerung im Schaltschrank mit Netzwerkanschluss
07

Bestandssteuerungen lesend anbinden

Wo die Steuerung die Daten längst hat, wird nicht ein zweites Mal gemessen. Der Zugriff bleibt in jedem Fall lesend, über einen eigenen Benutzer, ohne Änderung am Bestandsprogramm und ohne Einfluss auf Sicherheitsfunktionen.

  • Siemens integrierter OPC UA Server ab S7-1500 V2.0 und S7-1200 V4.4, die Serverfunktion ist je CPU lizenzpflichtig
  • Ältere Steuerungen S7-300 und S7-400 über ein Gateway auf den vorhandenen Port, ohne Eingriff ins Programm
  • Weitere Fabrikate Modbus TCP auf Port 502 bei Beckhoff, WAGO und Phoenix Contact
  • Frequenzumrichter Modbus RTU auf isoliertem RS485, liefert Drehzahl, Strom, Auslastung und Fehlerspeicher
Edge Gateway auf Hutschiene mit Ethernet und Antenne im Schaltschrank
08

Edge Gateway, Funk und Fernwartung

Das Gateway ist der Punkt, an dem aus Messwerten Daten werden. Es rechnet die Kennwerte dort, wo sie entstehen, und spricht nach oben nur noch ein Protokoll. Ein Sensor mit 26 kHz Abtastrate erzeugt sonst pro Tag Rohdaten im Gigabytebereich.

  • Gerät Hutschiene, 24 V SELV, je nach Projekt ein Industriegerät wie der SIMATIC IOT2050 mit zwei Gigabit-Ports und RS485, sonst eine eigene Baugruppe
  • Was darauf läuft Kennwertbildung, Store and Forward bei Netzausfall, Zeitsynchronisation per NTP, Dienste in Containern
  • Nach oben MQTT über TLS, auf Wunsch nach Sparkplug B mit Birth- und Death-Zertifikaten, sodass ein stummes Gerät von einem stehenden unterscheidbar ist
  • Strecke Ethernet, WLAN, LoRaWAN im Band 868 MHz oder Mobilfunk, immer in einem eigenen Netzsegment
  • Fernwartung WireGuard, ausgehend aufgebaut, keine Portweiterleitung, von Ihnen jederzeit abschaltbar
Dashboard mit Trendkurven der Maschinenkennwerte auf einem Monitor
09

Plattform, Dashboards und Alarmierung

Am Ende steht die Frage, wer was wann sieht. Ein Alarm, der zu oft kommt, wird ignoriert, und ein Dashboard, das alles zeigt, zeigt nichts.

  • Datenhaltung MQTT Broker, Zeitreihendatenbank mit InfluxDB oder TimescaleDB, PostgreSQL für Stammdaten und Stillstandsgründe
  • Ansichten getrennte Grafana Dashboards für Instandhaltung, Produktionsleitung und Hallenmonitor
  • Alarme Schwellwert und Trend, einheitliche Zustandssignale nach NAMUR NE 107, Eskalation und Quittierung über n8n
  • Betrieb auf einem Server in Ihrem Haus oder in einem Rechenzentrum in Deutschland, Export über REST in ERP, MES oder Instandhaltungssoftware

Wo meine Arbeit endet, und warum das gut so ist

NeuFokus arbeitet ausschließlich in Schutzkleinspannung, typisch 24 V Gleichspannung, dazu mit Funk, Batterie und PoE. Netzseite, Absicherung, Netzteil, Potenzialausgleich und jede Montage an stromführenden Leitern übernimmt eine Elektrofachkraft, in der Regel Ihr Elektrofachbetrieb.

Das ist keine Notlösung, sondern die Aufteilung nach Qualifikation. Sie bekommen dadurch eine Nachrüstung, für die die Anlage nicht abgeschaltet werden muss, die keine sicherheitsrelevanten Stromkreise berührt und die Ihre Fachkraft wie Ihr Versicherer nachvollziehen können. Haben Sie keinen Elektrofachbetrieb zur Hand, vermittle ich Ihnen einen aus der Region.

ABLAUF

Von der Aufnahme bis zum Betrieb

Vier Schritte in fester Reihenfolge. Der erste ist kostenlos, nach dem zweiten kennen Sie den Preis.

01 Aufnahme vor Ort

Ich sehe die Anlage im Betrieb, höre, welche Maschine zuletzt Ärger gemacht hat, und schaue in den Schaltschrank. Sie bekommen danach eine kurze schriftliche Einschätzung, wo der Einstieg am meisten bringt.

01.

02 Konzept und Angebot

Messstellenplan, Sensorauswahl, Netzarchitektur, Alarmlogik und die Abgrenzung zum Elektrofachbetrieb. Alle Positionen einzeln ausgewiesen, in einer Form, die sich für einen Förderantrag einreichen lässt.

02.

03 Aufbau und Inbetriebnahme

Geräte, Firmware, Datenbank und Dashboards entstehen im Vorlauf, montiert wird im laufenden Betrieb oder in einer geplanten Pause. Danach folgt die Lernphase, in der die Schwellwerte an die reale Maschine angepasst werden.

03.

04 Betreuung

Dokumentation, Schaltplan, Stückliste, Konfiguration und Einweisung gehören dazu. Danach entscheiden Sie, ob Sie selbst betreuen oder eine laufende Betreuung vereinbaren.

04.